验收热收缩包装机,应在约定的产品、膜材、人员和设备配置下,统计实际包装数量、合格数量及运行时间。先约定什么算合格、哪些时间计入测试,再比较结果,才能判断设备是否满足生产需求。
试机前先统一验收条件
| 项目 | 需要双方确认的内容 |
|---|---|
| 产品 | 装好内容物的样盒、尺寸、重量及代表规格 |
| 膜材 | 材质、厚度、膜宽及本次使用批次 |
| 设备 | 封切主机、收缩炉、输送和收料配置 |
| 操作 | 人员数量、上料方式及调整权限 |
| 质量 | 封口、破膜、褶皱、变形等缺陷判定样例 |
| 时间 | 连续测试时长、停机和换规格的计时规则 |
测试时长、允许缺陷和合格率目标需要提前约定。以下记录方法是采购验收建议,不代替双方签订的技术协议,也不预设所有产品都采用同一个标准。
同时记录速度、质量和停机
建议记录投入数、完成数、合格数、不合格数,以及卡料、换膜、参数调整和停机的起止时间。先核对数量关系,再计算:
- 包装合格率=合格包装数 ÷ 检查的包装总数 × 100%。 若仅抽样检查,应明确标注为抽样合格率。
- 运行期间合格产出=合格包装数 ÷ 对应实际运行小时数。
- 测试窗口平均合格产出=合格包装数 ÷ 测试窗口总小时数。 总时间包含约定纳入的停机。
三项一起看,能避免只展示机器运转最快的一小段,或把返工后产品重复计入产量。多规格生产还应记录每次换型用时和换型后的首件检查结果。
标称主机效率与整线验收分开记录
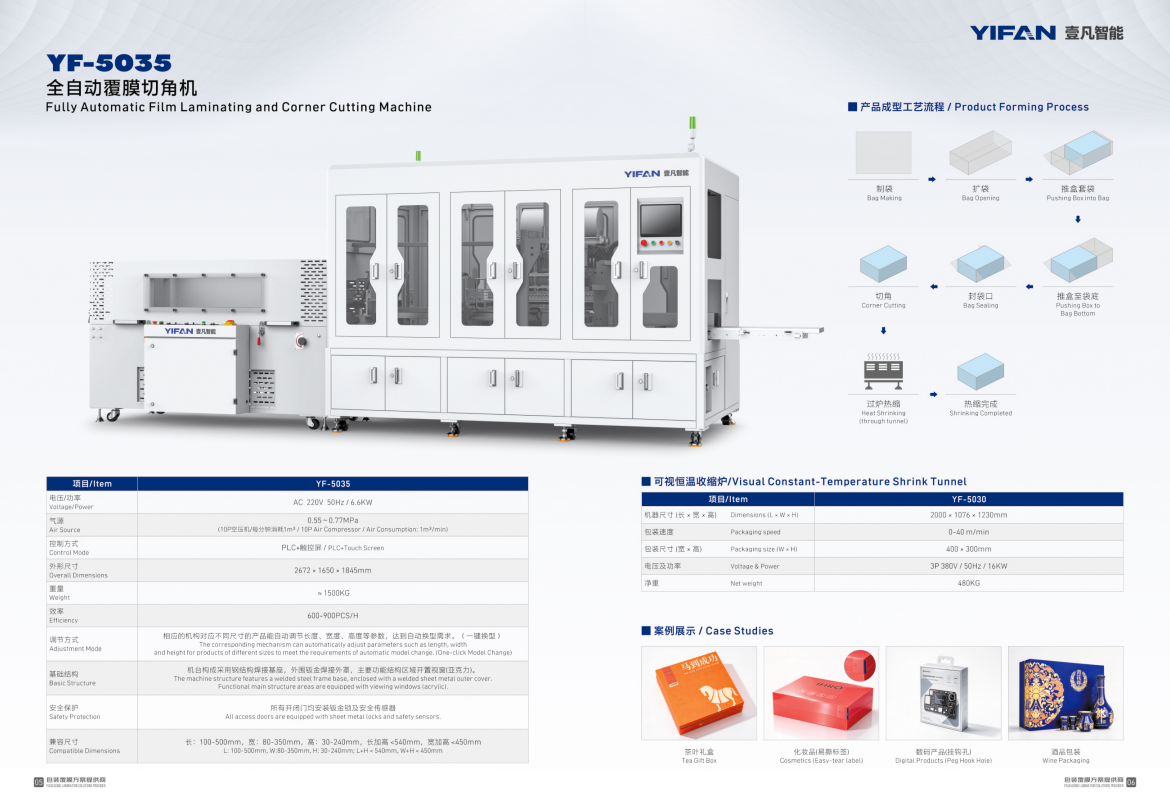
壹凡 YF-5035 正式产品页给出的主机标称效率为 600–900 件/小时,并明确实际效率需结合产品工况确认。主机完成套袋、封口和切角,后续收缩由配套收缩炉完成;因此验收应覆盖成品经过收缩后的效果。
常见问题
看到机器连续运转就算验收通过吗? 还需核对合格产出、缺陷和停机记录,并按约定条件判定。
一个盒型通过,其他尺寸也通过了吗? 不能直接推定。应选择有代表性的尺寸组合,必要时逐款试机。
封切合格,收缩后破膜怎么办? 先记录缺陷出现环节,再检查膜材、封口及收缩条件,复测后保留前后记录。
安排验收前请提供:样盒清单、膜材信息、目标小时产量、可接受的外观样例、整线配置和测试记录表。未经试机的盒型、膜材或产量要求,应列为待验证项目。